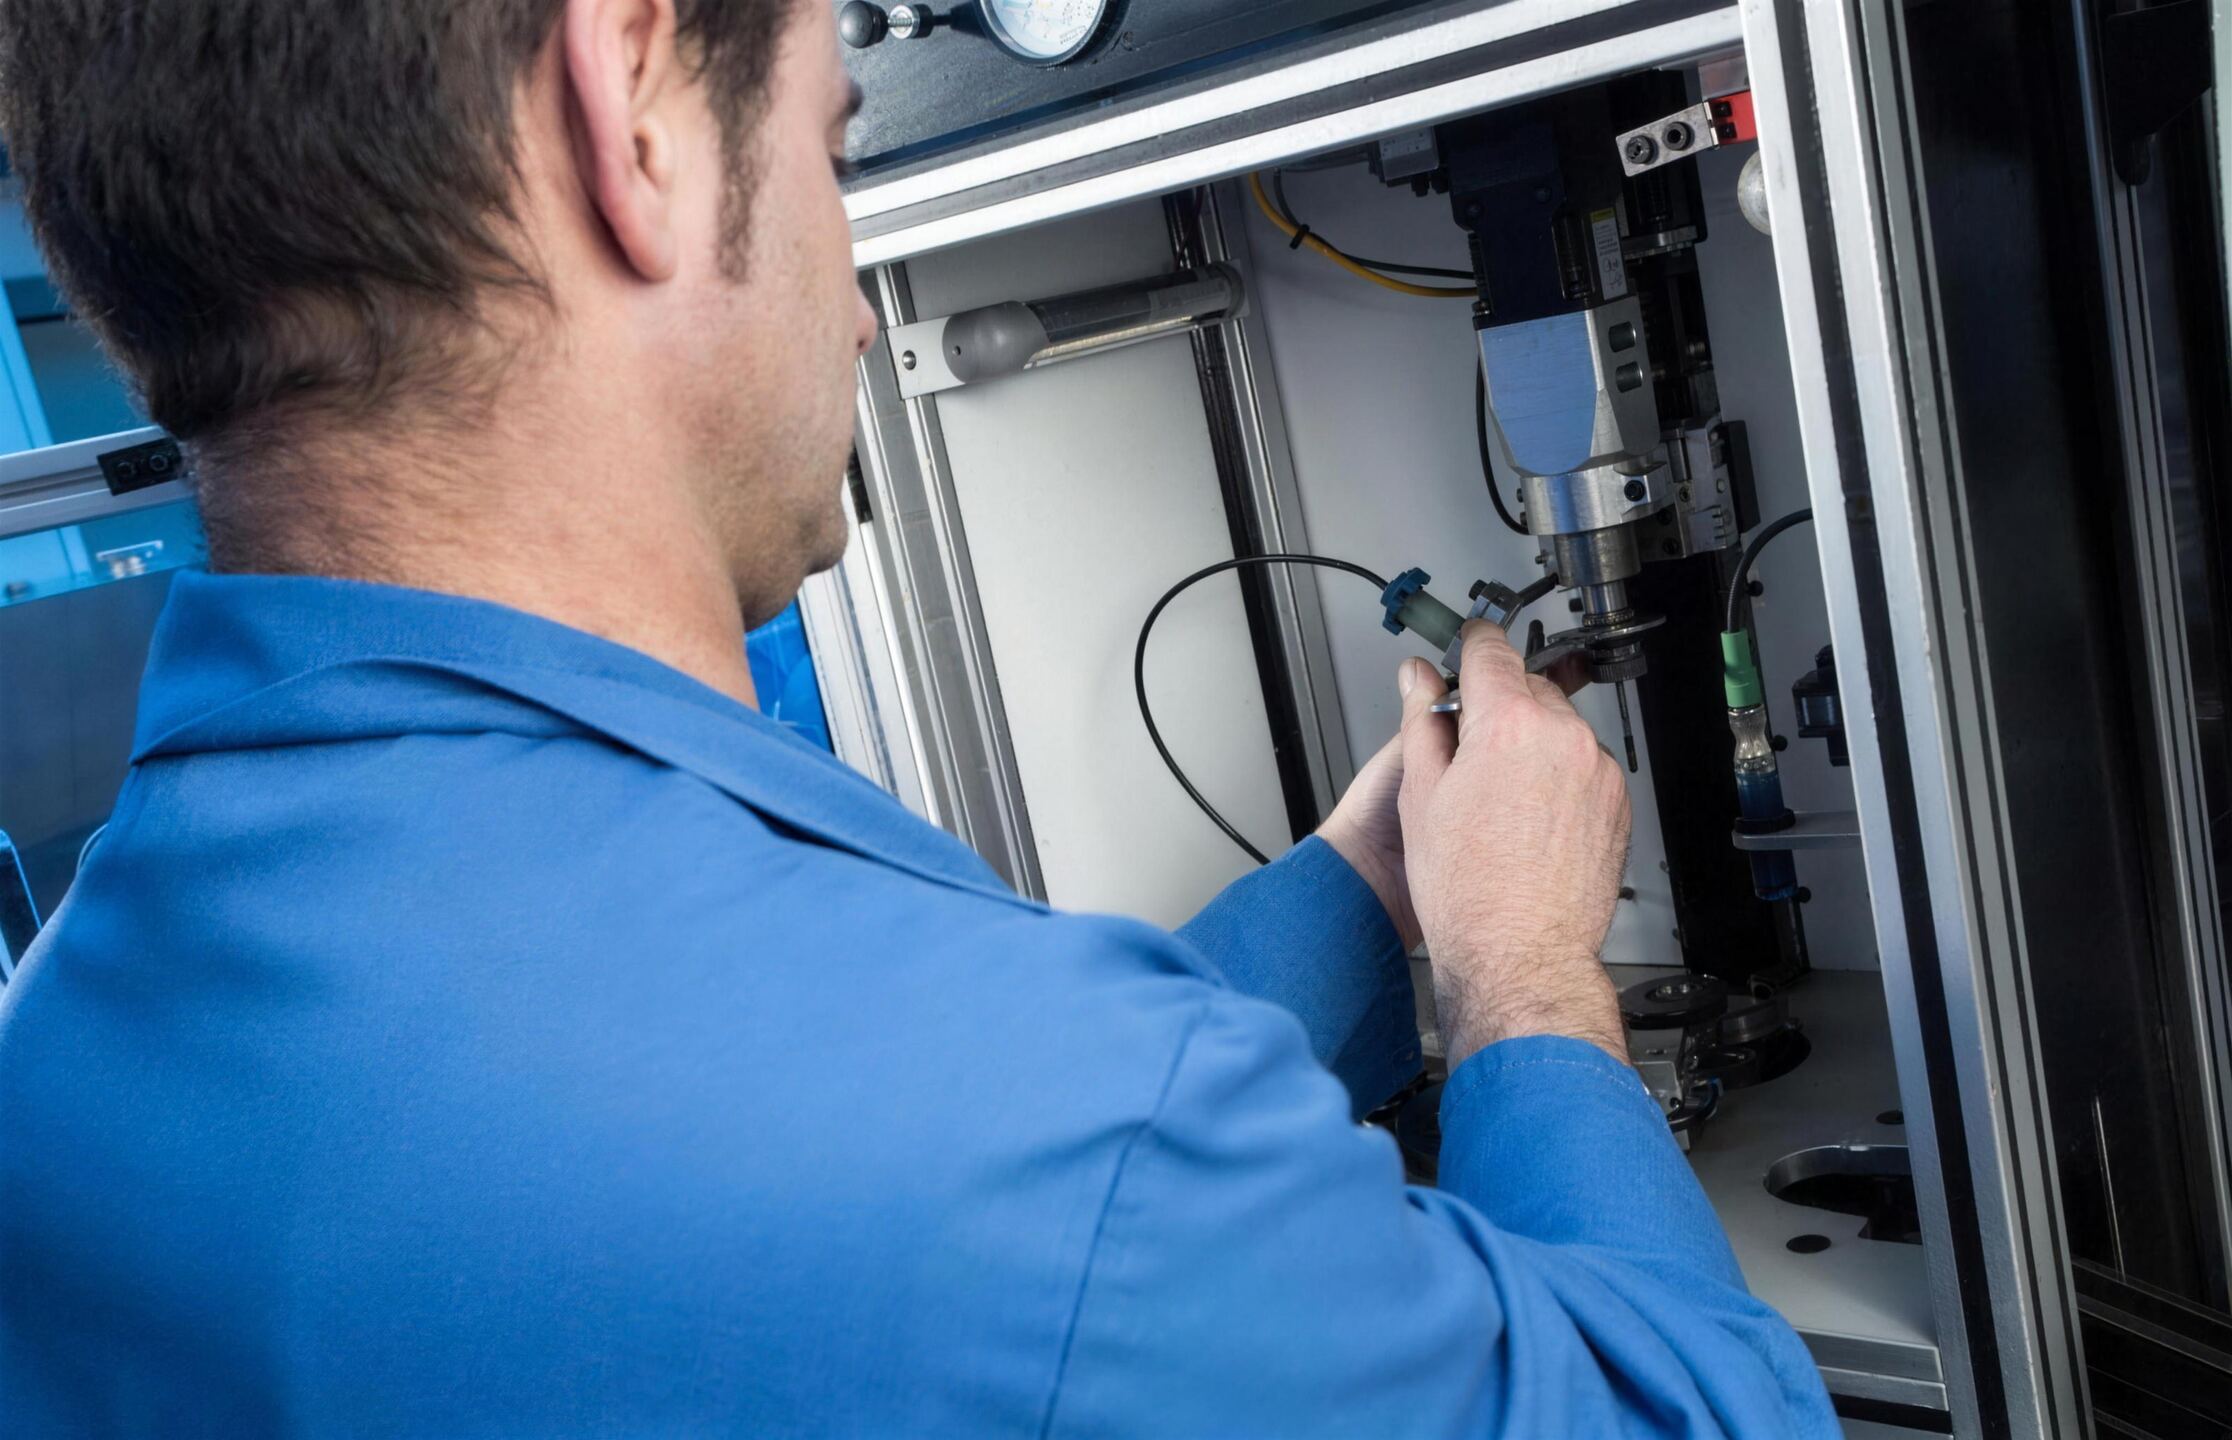

Schabe- und Schäldüsen (englisch: shaving and scalping dies) sind Werkzeuge mit geometrisch definierter Schneide. Sie entfernen Zunder und Verunreinigungen von Walz- und Gießdrähten und beseitigen Beschädigungen oder Ziehfehler auf bereits gezogenem Draht. Das Verfahren heißt Ziehschälen, sein Ziel ist immer eine bessere Drahtoberfläche. Fritz Leng fertigt Schäldüsen aus Hartmetall meist nach Kundenzeichnung, seit 1948 in Herborn.
Auf einen Blick
- Geeignet für
- Walz-, Gieß- und bereits gezogene Drähte — entfernt Zunder, Verunreinigungen, Beschädigungen und Ziehfehler
- Verfahren
- Ziehschälen — spanend, mit geometrisch definierter Schneide; der Draht verlässt die Schäldüse metallisch blank
- Bohrungen
- 0,2 bis 150 mm — geschliffen, poliert und gemessen im eigenen Haus
- Werkstoff
- Hartmetall, je nach Anwendungsfall mit Beschichtung zur Erhöhung der Standzeit
- Fertigung
- meist nach Kundenzeichnung, abgestimmt auf die Schälanlage des Verwenders
- Qualität
- Messprotokoll auf Wunsch, ISO 9001:2015
- Lieferzeit
- Rohlingslager — wenn nötig innerhalb von 24 Stunden
Wann sind Schabe- und Schäldüsen die richtige Wahl?
- Zunder und Ziehfehler vom Draht entfernenDie Kernanwendung: Eine dünne Oberflächenschicht samt Zunder, Oxiden und Fehlstellen wird abgetrennt.
- Querschnitt reduzieren statt Oberfläche abtragenUmformen ist Aufgabe des Ziehsteins — er reduziert den Querschnitt, ohne Werkstoff abzutragen.
- Prozessthemen beim ZiehschälenDas Schälwerkzeug muss auf den gesamten Prozess abgestimmt sein — etwa zur Vermeidung von Reibmartensit beim Schälen von Stahldraht.
- Werkzeugbedarf über die Schäldüse hinausSonderwerkzeuge aus Hartmetall fertigen wir ebenfalls nach Kundenzeichnung.
Schäldüse anfragen — Ihre Zeichnung (PDF, DXF, STEP) genügt, gern mit Angaben zu Drahtwerkstoff und Schälanlage: Wir prüfen die Geometrie und schlagen die passende Hartmetall-Sorte vor.
Werkzeug anfragenWofür werden Schabe- und Schäldüsen eingesetzt?
Schabe- bzw. Schäldüsen finden Verwendung, um Zunder und Verunreinigungen von Walz- oder Gießdrähten zu entfernen oder um Beschädigungen und Ziehfehler auf bereits gezogenem Draht zu beseitigen. Ziel des sogenannten Ziehschälens ist immer eine Verbesserung der Oberfläche des Drahtwerkstoffes: Der Draht verlässt die Schäldüse metallisch blank.
Die Fachliteratur nennt konkret die Fehlerbilder, die sich durch Schälen entfernen lassen: Oberflächenrisse, Walzriefen, Zundernarben, Doppelungen und Überlappungen, oberflächennahe Poren sowie entkohlte Randschichten (vgl. Fachbeitrag „Wire Draw-peeling (Shaving)", Wire & Cable India). Das Entzundern vor dem eigentlichen Drahtzug schützt zugleich die nachfolgenden Hartmetall-Ziehsteine vor abrasivem Verschleiß durch Zunderreste.
Wie funktioniert das Ziehschälen?
Beim Ziehschälen handelt es sich um ein spanendes Verfahren mit geometrisch definierter Schneide. Darin liegt der Kernunterschied zum Drahtziehen: Ein Ziehstein formt den Querschnitt um, eine Schäldüse trennt eine dünne Oberflächenschicht ab und nimmt Oxid- und Schmutzschichten mit.
Ein spanendes Verfahren bedingt ein auf den gesamten Prozess abgestimmtes Schälwerkzeug. Die korrekte Wahl der Hartmetall-Sorte und die exakte Ausführung der Werkzeuggeometrie sind für die Funktion unabdingbar. Beim Schälen von Stahldraht kommt ein weiteres Prozessthema hinzu: Die Patentliteratur beschreibt die Vermeidung von Reibmartensit als bekanntes Problem des Ziehschälens (EP 2532451 B1) – ein Grund mehr, Werkzeug und Prozess gemeinsam zu betrachten. Warum die Werkzeuggeometrie über das Ergebnis entscheidet, erklärt unser Grundlagenartikel zur Ziehstein-Geometrie.
Warum werden Schäldüsen meist nach Kundenzeichnung gefertigt?
Form und Design der Schäldüsen sind abhängig von den Schälanlagen des Verwenders. Eine Standardgeometrie, die auf jeder Anlage funktioniert, gibt es nicht. Deshalb fertigen wir Schabe- und Schäldüsen meist nach Kundenzeichnung, so wie unsere Sonderwerkzeuge aus Hartmetall.
Zur Erhöhung der Standzeiten sind je nach Anwendungsfall verschiedene Beschichtungen möglich. Welche Hartmetall-Sorte und welche Beschichtung zu Ihrem Drahtwerkstoff und Ihrer Schälanlage passen, klären wir bei der Auslegung. Unser Rohlingslager verkürzt die Lieferzeit, wenn nötig liefern wir innerhalb von 24 Stunden. Auf Wunsch erhalten Sie zu jedem Werkzeug ein Messprotokoll.
Wie läuft Ihre Anfrage ab?
Senden Sie uns Ihre Zeichnung als PDF, DXF oder STEP, gern mit Angaben zu Drahtwerkstoff und Schälanlage. Wir prüfen die Geometrie, schlagen die passende Hartmetall-Sorte vor und stimmen Beschichtung und Toleranzen mit Ihnen ab. Gefertigt wird in Herborn: Wir schleifen Bohrungen von 0,2 bis 150 mm, polieren und messen im eigenen Haus. Unser Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert, gültig bis 16.12.2028. Ein Messprotokoll liefern wir auf Wunsch mit.
Werkzeug anfragen – Zeichnung hochladen (PDF/DXF/STEP), wir melden uns umgehend. Oder direkt anrufen: +49 2777 7608.
Werkzeug anfragen